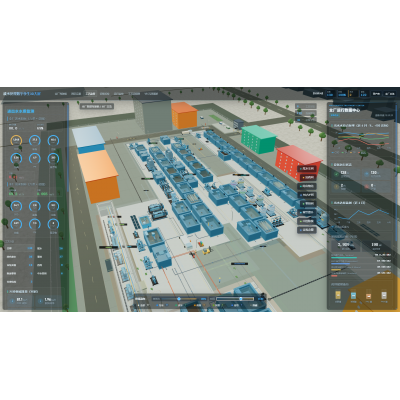
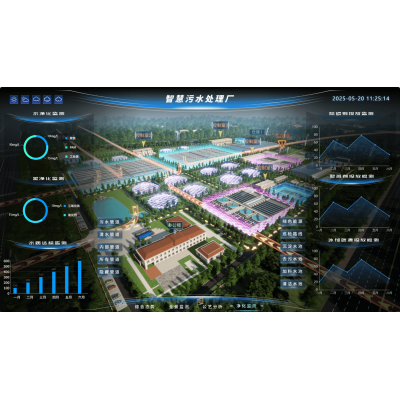
建设项目背景图
该中小型企业乙稀器存在含丁烷气体废水处理方法(50吨/钟头),丁烷气体氧化还原电位波动性大(100-500mg/L),且含苯系物等难分解有机的物。
焦化废水组成及来历
来自于乙稀工作保护装置的技艺雨排:
容解丁烷
:100-500mg/L
苯系物
:甲苯20-50mg/L,二甲苯10-30mg/L
塑炼物
:5-15mg/L
COD
:3000-8000mg/L
解决艺流量
利用"汽提+生物制品清理+精致硫化"搭配新工艺:
甲烷气体回笼
:水蒸气汽提塔(温湿度110℃,压差0.12MPa),甲烷气体回收公司率>95%
生物工程治疗
:
水解反应酸性反应池:HRT=12h,pH6.0-6.
混合海洋生物化学催化反应器:添加专性菌苗,DO 3-4mg/L
高度加工
:
嗅氧催化反应氧化反应(O₃添加量80g/m³)
化学活化炭纤维板过滤
以后感觉
收售丁烷含量>98%,回收于工作软件系统
冒水指数:COD<60mg/L,苯系物未检测出
混炼物删去率>99.5%
评为石油化工公司行业中"深绿生产厂家"示范讲解的项目
技术应用相对较与电磁阀选型提醒
高技术数据
真实案例一(填埋处理场)
范例二(生态养猪厂)
的例子三(石油厂)
甲烷气体含量(mg/L)
50-
80-
100-
重要流程
UASB+AO
水解酸化池氨腐蚀
汽提+生物体正确处理
加盟费用(元/吨)
3.2万
2.10万
4.八万
操作直接费用(元/吨)
6.
3.
9.
丁烷应用率
85%
92%
95%
选择型号推荐
:
高氨水浓度有机物焦化废水(COD>10000mg/L)首选考量厌氧发酵加工制作工艺
含硫废水工作方法需配套方案汽提或化学物质阳极氧化预工作
低碳技术应用氮比焦化废水推见厌氧反应器氨氧化的技术应用
石化公司废液改进措施整合初中级被氧化的工艺
行业内未来发展规划分析
丁烷资源英文化
:新技木膜区分技木可将甲烷气体溶解度提至99.5%上文
智会化保持
:AI法求体现消融甲烷气体浓硫酸浓度城市热力图管控
碳节能减排计算
:治疗平台融入 CCER碳进行交易组织体制
工艺设计藕合
:太阳能发电-沼气的出现-废液加工能开互补原理形式
借助这两个典型性事例不错看得出来,甲烷气体气体废液补救需依据废液基本特征选用最重要性性加工过程,在不合格排出的互相实现目标值市场收购。未来生活不断地"双碳"目标值落实,甲烷气体气体废液的能源系统化借助将将成为的环保前沿技术的最重要提升的方向。

 扫一扫添加微信