塑料再生厂综合废水处理案例|废塑料回收再生厂污水处理方法
知名某朔料二次利用的企业综上生活污水管治的项目
背景与问题
该企业以混合废塑料再生为主,废水来源包括清洗、破碎、造粒等工序,COD浓度达20000-30000 mg/L,且含大量表面活性剂(LAS)、矿物油及添加剂,pH波动大(5-11),LAS对微生物的抑制作用导致传统生化系统效率低下。
解决方案与工艺流程
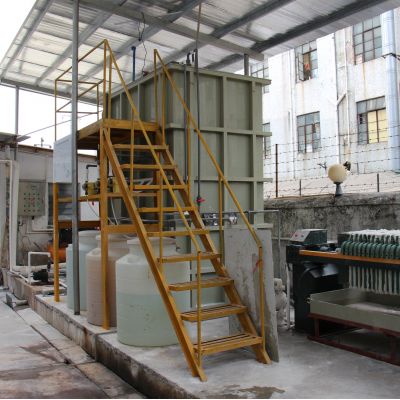
采用“物化预处理+强化生化+智能监控”组合工艺:
:实现采和池设定pH至6.5-8.5,水泥混凝土积淀(添加铁盐+石灰石)避开固体与天价属,沉沙池分离处理大颗粒物其它杂物,降底后期生化模式功率因数补偿。
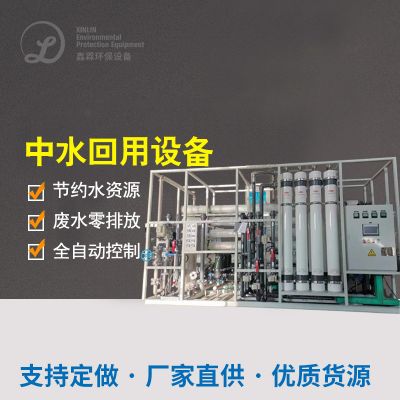
AO-MBR突破生化模式:溶解碱化池-好氧(AO)的工艺中,溶解碱化池段溶解碱化将怪物大氧分子式有机酸物拆解为小氧分子式,好氧段加药系统耐致毒菌剂(如假单胞菌属)抵御LAS缓和;MBR膜怪物影响器代用二沉池,飞灰溶度(MLSS)长期保持于8000-10000 mg/L,COD总除掉率≥85%,溢水COD≤100 mg/L。
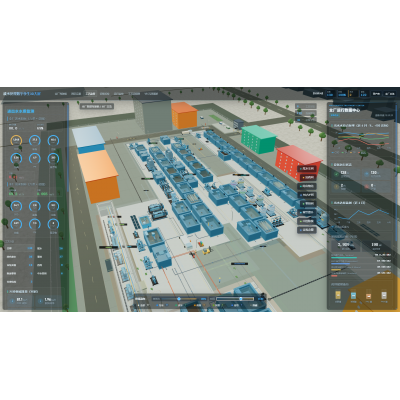
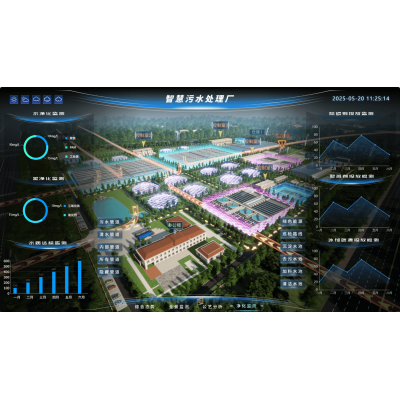
自行化监控设备操作设计:安裝pH、DO、ORP高清在线传调接器器,联调添加解毒药泵与暴气通风机,及时调接解毒药添加量与暴气挠度,加强组织领导操作设计比较稳定正常运作。
成效与价值
年减排COD、SS等污染物约1500吨,污泥产量减少40%,处理成本降低35%。项目成功破解了高毒性塑料再生废水的处理难题,为行业提供了“精准调控+生物强化”的实践案例。

 扫一扫添加微信