
189-2923-7076
189-2923-7076
企业背景与废气特性该厂原有简易活性炭吸附装置,因产能扩大、环保标准提升,出现吸附饱和快、更换频繁、去除效率不足等问题。废气主要成分为乙酸乙酯、丙酮,浓度1000-2000mg/m³,风量15000m³/h。
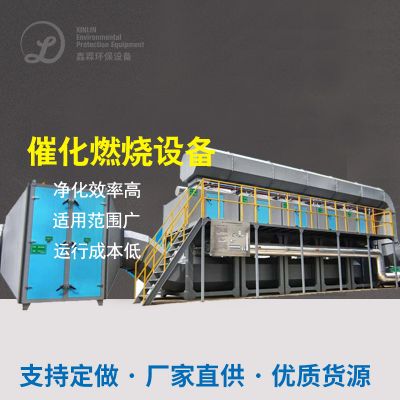
处理工艺与设备配置项目采用**“活性炭吸附浓缩+催化燃烧(CO)”**一体化工艺:
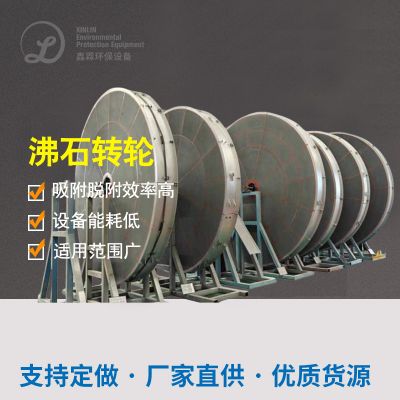
双塔活性炭吸附:设置吸附塔与脱附塔交替运行,吸附塔饱和后切换至脱附塔,用热空气(120℃)脱附再生,延长活性炭使用寿命。
催化燃烧装置:脱附后高浓度废气(约8000mg/m³)进入CO装置,在250-380℃下氧化分解,去除效率达98%。
设备优势与处理效果
双塔转换制作完成连继开机运行,不同暂停服务调整化学活化炭,年节约资源化学活化炭代价约40万元; CO系统设计作业温度表低,上万元产值能耗仅为RTO的1/2,年开源节流用电约10上万元; 出口商VOCs溶液浓度稳定的在25mg/m³,够满足本县“有点排放量限制值”规定要求。企业效益改造后,企业VOCs去除率从70%提升至98%,年减少排放约80吨;设备自动化程度提升,人工维护成本降低50%。同时,车间空气质量改善,员工投诉率下降80%,生产效率提升10%。
上一主题: 鑫霖环保:塑胶厂再生废气处理案例
 扫一扫添加微信