电焊車间烟气概貌
电孤电孤焊接操作过程中出现的高炉煤气营养成份复杂化,大部分涵盖金属材料铁的氧化物物、危害其他废液及颗粒剂物。要根据电孤电孤焊接流程不一样的(如电孤焊、其他废液防护焊、离子束焊等),废液营养成份和浓度值区别显著性。
通常弄脏物类型的:
科粒物
:铁、锰、铅等不锈钢硫化物,孔径多在0.1-10μm之前,可吸气性强。
辐射危害空气
:其中包括嗅氧(O₃)、氮防化合物(NOx)、一防氧化物碳(CO)及氟化氢(HF)等。
蒸发掉性有机化学物(VOCs)
:位置手工焊接建材降低苯系物、甲醛含量等。
烟粉尘共同点:
高热高湿
:脉冲焊部分废气气温能达80℃左右,温湿度达60%-90%。
间歇式性排放口
:与悍接作业题节凑同歩,精准流量变化大。
塑料环保问题
:多被污染的物混用,治理 工艺流程需联动设计构思。
烟粉尘除理重点难点与重要环节
技艺突破点:
粉末物与气态污染破坏物一体化剔除
:传统意义清灰技术应用对气态危害物有效,需搭档技艺。
锰、铅等高价属清理
:粒级小、毒副作用高,需高效化油烟净化器或耐腐蚀吸咐。
机 耐被腐蚀性
:HF等酸碱性气感想怎么写被腐蚀普普通通材料地埋管。
重中之重完成关键:
发祥地操控
:所采用低飘尘电焊条,提升对焊参数表。
集气体系方案
:选取侧吸罩+顶吸罩团体,捕获质量需>90%。
流程的选择
:选择废弃物物性适合"滤尘+吸出/催化氧化"整合技术应用。
径典例分析
例案一:某 轨道组件道路交通传奇装备锡焊成品库
排放物概述
:
具体弄脏物:Fe₂O₃粉末(200mg/m³)、MnO₂(15mg/m³)、NOx(80mg/m³)。
功率:30,000m³/h,气温70℃。
工作策划方案
:
预净化处理
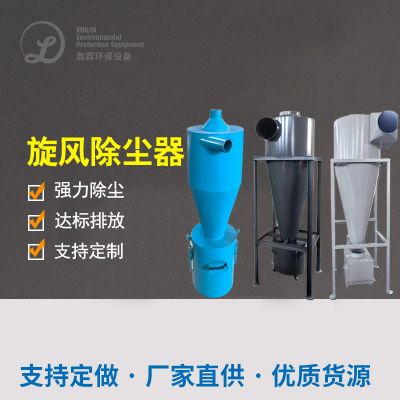
:飓风滤尘+喷雾剂减温塔(减少为40℃)。
重要技术
:
脉冲信号布袋吸尘(滤出导致精度0.5μm,吸收率99%)
选用性离子液体展现(SCR)脱硝(NOx避开率>85%)
尾气排放标准结果显示
:粒子物<5mg/m³,NOx<30mg/m³,达GB16297-1996规格。
革新点
:
按照防粘覆PTFE淋膜过滤袋,满足金属件粉尘爆炸板结故障。
利用率余热发动机预热SCR化学催化反应器,耗能减低20%。

 扫一扫添加微信